


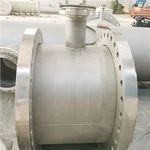

Výroba cievky na potrubie
Norma: ASTM A312, ASTM A213, ASTM A269, ASTM A790
Materiály: 304, 304l, 316, 316l, 904l, 254smo, 2205, 2507
Komponenty: Rúrka, príruba, koleno, redukcia, T-kus
Servis: Prefabrikované cievky rúr na mieru
A prefabrikovaná rúrková cievkaje to, čo získate, keď dielňa vytvorí časť vášho technologického potrubia - potrubia, armatúr, prírub, podpier, všetko zvarené, skontrolované, hydrotestované a označené - pred odoslaním na vašu lokalitu. Posádka miesta robí remízu-v zvaroch. Všetko medzi tým sa deje v kontrolovanom obchode.
Dôvod, prečo sa dodávatelia EPC presúvajú smerom k montovaným stavbám, je jednoduchý: dielenské zvary bežia na 95 – 98 % pri prvom-prijatí, zatiaľ čo zvary v teréne prebiehajú na 85 – 95 % v závislosti od počasia a prístupu. Pre 1 000{12}}zvarový projekt znamená táto medzera 10 – 13 % o 100 – 130 menej opravných zvarov – a rozdiel v nákladoch medzi prepracovaním na zemi a prepracovaním v kontrolovanej dielni je zhruba 3×.
Formuláre produktov
Bar & Rod
Tanier a list
Cievka a páska
Pipe & Tube
Montáž: príruba, T, koleno, redukcia atď.
Kovanie: krúžok, hriadeľ, kruh, blok atď.

Materiál × Štandard × Referenčná matica veľkosti
Toto je tabuľka, ktorú potrebujete pred tým, ako zhasne RFQ. Mapuje zliatiny, ktoré pravidelne vyrábame, podľa noriem ASTM/ASME, ktorými sa riadia, rozsahy veľkostí, ktoré sa najčastejšie objednávajú, a úroveň dokumentácie, ktorú väčšina projektov vyžaduje.
| Materiálová skupina | Typické stupne | Platné normy | Bežný rozsah veľkostí (NPS) | Spoločné plány |
|---|---|---|---|---|
| Nehrdzavejúca oceľ (austenitická) | 304/L, 316/L, 321, 310 | ASTM A312 / A358 / A813 / A814 | NPS 1/2" – 24" | Sch 10S – 80S |
| Nerezová oceľ (duplex) | 2205 (S31803/S32205), super duplex 2507 (S32750) | ASTM A790 / A928 | NPS 1/2" – 24" | Sch 10S – 80S |
| Zliatina niklu (Ni-Cr-Mo) | Hastelloy C276 (N10276), C22 (N06022) | ASTM B619 / B622 | NPS 1/2" – 12" | Sch 10S – 80S |
| Zliatina niklu (Ni{0}}Cr) | Inconel 625 (N06625), Inconel 600 (N06600) | ASTM B444 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| Nikel-železo-chróm | Incoloy 825 (N08825), 800H (N08810) | ASTM B423 / B705 | NPS 1/2" – 12" | Sch 10S – 80S |
| nikel-meď | Monel 400 (N04400) | ASTM B165 / B725 | NPS 1/2" – 12" | Sch 10S – 80S |
| Uhlíková oceľ (pre-nekorozívne služby) | A106 Sk.B, A333 Sk.6, A335 P11/P22 | ASTM A106 / A333 / A335 | NPS 1/2" – 36" | Sch 40 – XXS |
Pre väčšinu cievok rafinérií GCC a európskych chemických závodov sú ťažné kone 316/L pre všeobecný servis, 2205 pre morskú vodu a chloridy a Hastelloy C276 / Inconel 625 pre kyslé a{4}}teplotné služby. Uhlíková oceľ A106 Gr.B sa objavuje v úžitkových a parných potrubiach.
Matica parametrov zvárania - Čísla, ktoré sú vo WPS
Pre každú skupinu materiálov musí postup zvárania zostať v rámci špecifického okna parametrov. Dobrý WPS pre prefabrikované práce špecifikuje prídavný kov, rozsah tepelného príkonu, medzipriechodový teplotný limit, ochranný plyn a požiadavku (alebo zákaz) PWHT. Nižšie uvedená matica je tým, čo dodržiavajú najkvalifikovanejšie postupy; váš projekt WPS ich môže sprísniť alebo uvoľniť na základe kvalifikácie ASME sekcie IX.
| Materiálová skupina | Prídavný kov (AWS A5.14) | Tepelný príkon (kJ/mm) | Interpass Max Temp (stupeň) | Tienenie / Podložka | Vyžaduje sa PWHT? |
|---|---|---|---|---|---|
| Nerez 316/L | ER316L / ER308L | 0.5 – 2.0 | Menšie alebo rovné 150 | Prečistenie koreňov argónu (99,99 % Ar) | Nie |
| 2205 duplex | ER2209 (Ni nad-zhodujúce sa) | 0,5 – 2,5 (bežne 1,0 – 1,5 pre TIG koreň) | Menšie alebo rovné 150 | Vyčistenie koreňov argónu + podložka N₂ voliteľná | Nikdy(zničí fázovú rovnováhu) |
| 2507 super duplex | ER2594 (Ni nad-zhodujúce sa) | 0,5 – 2,0 (tesnejšie okno) | Menšie alebo rovné 100 | Prečistenie koreňov argónu + podložka N₂ | Nikdy |
| C276 / C22 | ERNiCrMo-4 (C276) / ERNiCrMo-10 (C22) | 0.5 – 2.0 | Menšie alebo rovné 150 | Čistenie koreňov argónu, vysoko{0}}čistota podkladu | Nie (nízky obsah uhlíka) |
| Inconel 625 | ERNiCrMo-3 | 0.5 – 2.0 | Menšie alebo rovné 150 | Prečistenie koreňa argónu | Nie |
| Incoloy 825 | ERNiFeCr-2 alebo ERNiCrMo-3 | 0.5 – 2.0 | Menšie alebo rovné 150 | Prečistenie koreňa argónu | Nie (Ti stabilizovaný) |
| Uhlíková oceľ A106 Gr.B | ER70S-3 / ER70S-6 (GTAW) alebo E7018 (SMAW) | 1.0 – 3.0 | Menšie alebo rovné 250 | Žiadna sa nevyžaduje | Vyžaduje sa nad 19 mm steny na B31.3 |
Kritické pravidlá z tejto matice:
Spojte plnivo s chémiou základných kovov.Použite plnivo C276 na základný kov C22 a stratíte výhodu korózie HAZ, za ktorú ste zaplatili. Použite ER2209 na 316L a vytvoríte korózny článok na zvare.
Duplex a super duplex nikdy nedostanú PWHT.Ak výrobca navrhuje PWHT pre 2205 alebo 2507, zastavte objednávku. PWHT v rozsahu 600–950 stupňov zráža sigma fázu a ničí fázovú rovnováhu.
Tepelný príkon má dolnú aj hornú hranicu.Príliš nízky obsah duplexu poskytuje vysoký ferit + nitridy (riziko praskania za studena); príliš vysoká dáva sigma + chi fázy (strata odolnosti proti korózii).
Rozmerové tolerancie - Čísla, ktoré rozhodujú o tom, či sa vaša cievka hodí na miesto
Cievka, ktorá je o 5 mm príliš dlhá alebo je otočená o 2 stupne, sa nedá nainštalovať. Úlohou výrobcu je dodržať tieto rozmery pred odoslaním; úlohou vášho inšpektora je overiť ich pred prijatím. Toto sú tolerancie, ktoré väčšina projektov špecifikuje podľa ASME B31.3 §328.
| Typ tolerancie | Typický limit (ASME B31.3) | Prečo na tom záleží |
|---|---|---|
| Dĺžka od stredu-do{1}}stredu | ± 3 mm | Nesúlad dlhých cievok=prepracovanie poľa |
| Dĺžka-k-tvári | ± 3 mm | Nesúlad príruby-k-prispôsobeniu |
| Stred-k-tvári | ± 3 mm | Umiestnenie pobočky |
| Uhlové / prírubové otáčanie | ± 0,5 stupňa | Nesprávne zarovnanie-diery pre skrutku → porucha tesnenia |
| Rovnobežnosť čela príruby (medzera) | Menej ako alebo rovné 0,5 mm cez plochu | Tesnenie |
| Vnútorná nesúososť pri zvare (ahoj-lo) | Menšie alebo rovné 1,6 mm pre NPS Menšie alebo rovné 24 | Kvalita zvaru / koncentrácia napätia |
| Umiestnenie pobočky | ± 3 mm | Vystužovacia podložka sa hodí- |
| Oválnosť | Menej ako alebo rovné 1 % OD (typické) | Príruba je namontovaná-, tesnenia |
Čokoľvek mimo týchto limitov je prepracovaním. Dobrý výrobca kontroluje rozmery po nasadení-A po zváraní (zmršťovanie zvaru môže vytiahnuť rozmery z tolerancie o 1–2 mm).
Veľkosti, formuláre a možnosti konfigurácie
Prefabrikujeme cievky od NPS 1/2" až po NPS 36", v zostavách s jednou cievkou až do dĺžky cca 12 m a hmotnosti 8 ton. Väčšie zostavy sú rozdelené na prenosné moduly a spojené na mieste.
| Konfigurácia | Typické použitie | Poznámky |
|---|---|---|
| Jedna-cievka s prírubami na oboch koncoch | Spojte sa- medzi dvoma pevnými bodmi | Najčastejšie; najjednoduchšia preprava |
| Viac{0}}cievková zostava (hlavička + vetvy) | Kompresorové stanice, rozdeľovacie potrubie | Ťažšie; môže vyžadovať rozdelenú zásielku |
| Cievka so zváranými armatúrami (kolená, T-kusy, redukcie) | Rozloženie procesného potrubia podľa izometrických prvkov | Armatúry podľa ASME B16.9 (tupé zváranie) alebo B16.11 (zásuvka/závit) |
| Cievka so zváranými prípojkami odbočiek | Pripojenia prístrojov, vzorkovacie vedenia, odtoky | Zvary s úplným{0}}penetrovaním; výstužné podložky tam, kde je to potrebné |
| Cievka s integrovanými podperami / sedlami | Zariadenia namontované na šmyku-, trysky nádob | Podľa výkresu |
Koncové prípravky sú zvyčajne úkosy ASME B16.25 (37,5 stupňa štandard, 22,5 stupňa pre tenké steny) pre tupé-zvarové spoje; hladké konce alebo príruby pre prírubové spoje; závitové alebo objímkové-zvárané konce pre spoje s malými{5}}dierami.
Veľkosti a štandardy pre-najobjednávanejšie materiály
Pre zliatiny, ktoré vyrábame najčastejšie (316L, 2205, C276, 625), sú typické konfiguračné vzory:
| Materiál | Najbežnejší rozsah NPS | Najbežnejší rozvrh | Najbežnejšie armatúry | Výplňový kov |
|---|---|---|---|---|
| Nerez 316/L | NPS 2" – 12" | Sch 10S, 40S | Tupý zvar B16.9 (kolená s dlhým polomerom, rovnaké T-kusy, koncentrické redukcie) | ER316L |
| 2205 duplex | NPS 2" – 8" | Sch 40S, 80S | B16.9 zvar na tupo | ER2209 (Ni nad-zhoduje sa s fázovým vyvážením) |
| Hastelloy C276 | NPS 1" – 6" | Sch 40S, 80S | B16.9 zvar na tupo | ERNiCrMo-4 |
| Inconel 625 | NPS 1" – 6" | Sch 40S, 80S | B16.9 zvar na tupo | ERNiCrMo-3 |
Pre projekty kyslých služieb (súlad s NACE MR0175) je limit tvrdosti zvarov maximálne 22 HRC pre uhlíkovú oceľ, maximálne 32 HRC pre duplex - WPS výrobcu musí preukázať súlad prostredníctvom testovania tvrdosti na PQR.
Zváracie procesy používané pri výrobe prefabrikovaných cievok
Väčšina montovaných dielní používa kombináciu procesov vybraných pre materiál a polohu spoja:
| Proces | ASME sekcia IX | Typické použitie | Výhody |
|---|---|---|---|
| GTAW (TIG) | Proces 141 | Root pass, tenká stena, zliatinové materiály | Koreň najvyššej kvality, žiadna troska |
| SMAW (palica) | Proces 111 | Výplň a uzáver, uhlíková oceľ | Všestranné, nízke náklady na vybavenie |
| GMAW (MIG) | Proces 135 | Výplň z uhlíkovej ocele, výroba | Vysoká depozícia |
| FCAW (tavné jadro) | Proces 136/137 | Výroba uhlíkovej ocele | Vysoká produktivita-na všetkých pozíciách |
| SAW (ponorený oblúk) | Proces 121 | Veľký priemer, ťažká stena | Veľmi vysoká depozícia |
| Kombinované GTAW + SMAW | 141 + 111 | Výroba zliatiny a nehrdzavejúcej ocele | Kvalita koreňov TIG + produktivita výplne SMAW |
| Orbitálne GTAW | 141 (automatické) | Malý otvor nerez, pharma | Konzistentná automatizovaná kvalita |
Pozícia dielenského bytu (1G) je oveľa produktívnejšia ako pri zváraní v teréne - prvý-prechod UT/RT akceptácia zvyčajne 95 – 98 % v dielni oproti 85 – 95 % v teréne.
Nedeštruktívne vyšetrenie - Čo inšpektor očakáva, že uvidí
Podľa ASME B31.3 rozsah NDE závisí od kategórie prevádzky tekutín (normálna, kategória M alebo vysoký-tlak / kategória D). Typické pre prefabrikované cievky spracovateľského závodu:
| servis | VT | PT | MT | RT | UT |
|---|---|---|---|---|---|
| Normálna prevádzka tekutín (voda, vzduch, para) | 100% | 10 % koreňa/klobúčik | - | 10% tupých zvarov | - |
| Kategória M (toxické kvapaliny) | 100% | 100% | - | 100% tupé zvary | - |
| Kyslá služba (NACE MR0175) | 100% | 100% | - | 100% tupé zvary | + tvrdosť Menšia alebo rovná 22 HRC |
| Vysoká-teplota / vysoký-tlak | 100% | 100% | - | 100% tupé zvary | 100% |
Hydrostatické testovanie pri 1,5 × návrhovom tlaku × (S_test / S_dizajnový pomer napätia), udržiavané dlhšie alebo rovné 10 minútam bez poklesu tlaku - podľa ASME B31.3 §345. Toto je posledný akceptačný test pred odoslaním.
Balík dokumentácie - Čo požadovať pri každej dodávke cievky
Pre GCC a európske projekty je balík dokumentácie rovnako dôležitý ako samotná cievka. Chýbajúce jedno z nich a potvrdenie o tovare zadrží vašu dodávku:
| Dokument | Štandardné | Zodpovednosť | Poznámky |
|---|---|---|---|
| Testovací certifikát mlyna (MTC) | SK 10204 3.1 alebo 3.2 | Mill | Za teplo; chémia + mechanika |
| Špecifikácia postupu zvárania (WPS) | ASME sekcia IX | Výrobca | Kombinácia-hrúbky{1}}výplne podľa materiálu |
| Záznam o kvalifikácii postupu (PQR) | ASME sekcia IX | Výrobca | Skúšobný záznam zvaru |
| Kvalifikácia výkonu zvárača (WPQ) | ASME sekcia IX | Výrobca | Na zvárača, na pozíciu-procesu{1}} materiálu |
| Zvarová mapa / Weld Traveler | Špecifikácia projektu | Výrobca | ID zvaru → ID zvárača → výsledky NDE |
| Správy NDE (RT/UT/PT/MT) | ASME B31.3 / sekcia V | Výrobca (v prípade potreby-svedok tretej strany) | Na zvar |
| Správa o hydrostatickej skúške | ASME B31.3 §345 | Výrobca | Skúšobný tlak, trvanie, výsledky |
| Správa o rozmerovej kontrole | ASME B31.3 §328 | Výrobca | Overenie tolerancie |
| Správa o overení PMI | Špecifikácia projektu | Výrobca alebo tretia-strana | Pre zliatinové alebo kritické služby |
| Posudzovanie zhody PED | PED 2014/68/EÚ | Výrobca (notifikovaný orgán pre kategóriu I-IV) | Vyžaduje sa pre európske tlakové zariadenia |
| Správa o tepelnom spracovaní (ak PWHT) | ASME B31.3 | Výrobca | Časový-záznam teploty |
| Správa o povrchovej úprave / nátere | Špecifikácia projektu | Výrobca | Ak FBE, 3LPE, lakovanie atď. |
| Materiálový pôvod / Krajina pôvodu | Špecifikácia projektu | Mlyn / Fabricator | Vyžaduje sa pre colné pravidlá a pravidlá pôvodu GCC |
| Vyhlásenie NACE MR0175 / ISO 15156 | NACE / ISO | Výrobca | Pre kyslé obslužné linky |
| Vydanie inšpekcie tretej strany- | SGS / BV / TUV / atď. | Tretia strana | Buďte svedkom alebo podržte-uvoľnenie bodu |
Pre projekty GCC (Saudi Aramco, SABIC, QatarEnergy, ADNOC) sa zoznam dokumentácie ďalej rozširuje: duálne -označovanie (číslo tepla na potrubí A na certifikáte), súlad s AVL, certifikácia pôvodu a niekedy aj formuláre špecifického prepustenia z inšpekcie-projektu. Požiadajte o zoznam prenosu dokumentov (DTL) vo fáze RFQ, aby ste vedeli, čo príde so zásielkou.
Prečo kvalita prefabrikovaného zvárania prevyšuje kvalitu zvárania v teréne
Čísla rozprávajú príbeh:
| Metrické | Poľné zváranie | Predajňa prefabrikátov |
|---|---|---|
| Prvý-prijatie UT/RT | 85–95% | 95–98% |
| Produktivita zvárača | 2–3 zvary/človek-deň | 6–8 zvarov/človek-deň (polohovač dielne + prípravok) |
| Meškanie počasia | Dážď / vietor / zima zastaví výrobu | Vnútorný obchod, bez vplyvu počasia |
| Obmedzenia prístupu na stránku | Lešenie, stiesnený priestor, vyvýšená práca | Pozemné-polohovače |
| Čas nastavenia NDE | Významné (mobilná posádka na mieste) | Vlastné RT/UT, okamžite |
| Náklady na prepracovanie na zvar | 2–3× originál (vystrihnúť, znova{2}}zvariť, znova{3}}skontrolovať na mieste) | 1,5× originál (-prepracovanie v obchode je rýchlejšie) |
Pre 1 000{4}}zvarový projekt je rozdiel medzi 95 % a 98 % akceptáciou prvého{15}}prechodu 30 ušetrených prepracovaných zvarov. Pri 500 – 700 na prepracovanie na poli, 500 – 700 na prepracovanie na poli, 5 000 na prepracovanie v dielni (nižšie, pretože nie je potrebná mobilizácia), úspory predstavujú približne 30 000 USD pri priamej prepracovaní – a to ešte pred započítaním obnovy plánu a rizika kvality.
Typické aplikácie pre prefabrikované rúrkové cievky
| priemysel | Kde sa používajú prefabrikované cievky |
|---|---|
| Ropa a plyn (proti prúdu) | Potrubie ústia vrtu, rozdeľovače, výrobné rozdeľovače, podmorské zostavy pupočníkových koncoviek |
| Ropa a plyn (stredný prúd) | Kompresorové stanice, čerpacie stanice, meracie stanice, spojky potrubí- |
| Rafinéria / petrochemický priemysel | Prívodné potrubia reaktora, potrubie destilačnej kolóny, potrubie FCC, potrubie hydrokrakovacieho zariadenia |
| Chemické spracovanie | Potrubie reaktora, vedenia na prenos kyseliny, zberače výmenníkov tepla |
| Výroba energie | Napájacie potrubie kotla, parné potrubia, cirkulačné potrubie práčky FGD, systémy chladiacej vody |
| Námorné / offshore | Chladiace potrubie morskej vody, systémy požiarnej vody, balastové vedenia, preprava paliva |
| Odsoľovanie | Vysokotlakové{0}}čerpanie RO, nasávacie potrubie morskej vody, potrubia na odpad zo soľanky |
| LNG / kryogénne | Potrubie chladiaceho boxu, sekcia skvapalňovania, závod na výrobu etylénu |
FAQ
Otázka: Čo je to prefabrikovaná cievka na potrubie?
Odpoveď: Prefabrikovaná cievka potrubia je časť procesného potrubia - potrubia, armatúry, príruby, podpery - úplne zvarené, skontrolované, hydrotestované a označené v dielni z vašich izometrických výkresov. Dorazí na miesto pripravený na konečné pripájanie-, čím sa zníži počet zvárania v teréne o 50 – 80 %.
Otázka: Ako dlho trvá vaša dodacia lehota?
Odpoveď: Dodacia lehota je do 5-21 dní
Otázka: Existuje vzorová služba?
Odpoveď: Vzorky sú poskytované bezplatne
Otázka: Aké je minimálne množstvo objednávky?
Odpoveď: Žiadne minimálne množstvo objednávky
Otázka: Ako zabaliť produkty?
Odpoveď: Vnútorná vrstva má vodotesnú papierovú vonkajšiu vrstvu a je upevnená fumigačnou drevenou paletou.
Otázka: Exportované krajiny
A: Brazília, Južná Afrika, Indonézia, India, Singapur, Malajzia, Irán, Rusko, Spojené arabské emiráty, Čile, Laos atď
Populárne Tagy: prefabrikovaná cievka na rúry, výroba cievky na rúry, cievka ASME B31.3, postup zvárania cievky na rúry, prefabrikovaná zváraná rúra
Ďalšie
nieTiež sa vám môže páčiť


Zaslať požiadavku